

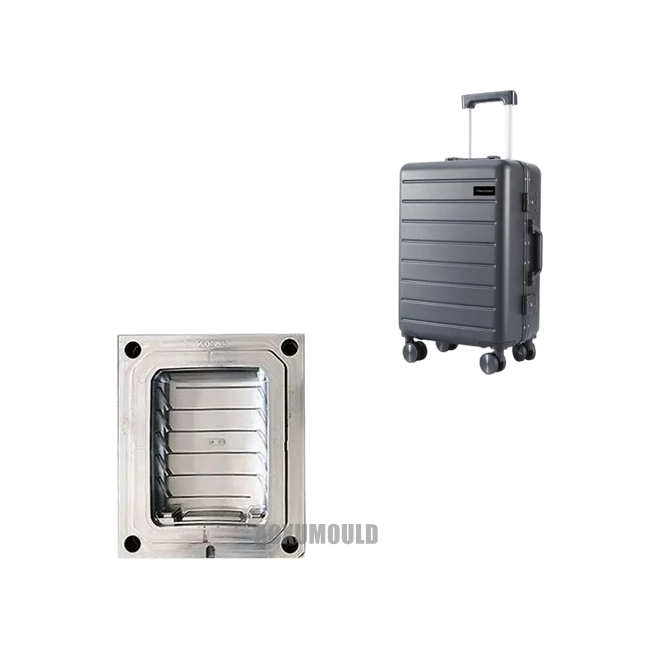
Pelėsio specifikacijos
|
Pelėsio pavadinimas |
Plastikinis nešiojamasis ritininis pelėsis |
|
Dėžutės medžiaga |
Abs |
|
Crate Dydis |
348x260x315mm |
| Crate Svoris |
550g |
|
Pelėsio medžiaga ertmei & . šerdies |
P20, 718, 2738 |
|
Nr. Ertmės |
1 ertmė |
|
Injekcijų sistema |
Karšti bėgikų atviri vartai arba vožtuvo vartai |
|
Tinkamas įpurškimo mašina |
450T |
|
Pelėsio dydis |
580x520x560mm |
|
Pelėsio eksploatavimo laikas |
Daugiau nei 500, 000 PCS |
KasDEtailsSHouldBe PpagalbaAthecijaTo In 3D MODELING OFPPaskutinis nešiojimasROllerisMOLD?

3D plastikinių nešiojamų ritininių pelėsių modeliavimas yra sudėtingas procesas, kurį reikia apsvarstyti kelioms detalėms, kad būtų užtikrinta galutinio produkto . kokybė ir gamybos efektyvumas. Čia yra keletas pagrindinių detalių, pagrįstų paieškos rezultatais:
Juodraščio kampo: atliekant 3D produkto juodraštį, būtina užtikrinti pakankamą grimzlės kampą, kad būtų lengviau atidaryti ir uždaryti pelėsį bei produkto . nutraukimą
Matmenų tolerancija: sureguliuokite 3D matmenų toleranciją, remdamiesi 2D brėžinio tolerancijos matmenimis {., atlikite geležies sulaikymo apdorojimą dizaine, kad ateityje būtų patogus pelėsių taisymas .
Susitraukimo sumažinimas: 3D susitraukimo sumažinimas atliekamas siekiant kompensuoti plastiko susitraukimą aušinimo proceso metu .
Skirstymo paviršių kūrimas: Skirstymo paviršių kūrimas yra esminis pelėsio dizaino žingsnis ir reikia palyginti su DFM ataskaitas .
Priekinių ir galinių pelėsio šerdies produkto paviršių siūlai: Pateikite priekinio ir galinio pelėsio šerdies paviršiaus paviršius ir atskirai siūkite juos atsisveikinimo paviršiumi .. Reikėtų pažymėti, kad sukūrę atsiskyrimo paviršių, būtina jį nukopijuoti į sluoksnį, nes tiek priekinį, tiek galinį pelėsio paviršių reikia susiuvimo kartu su atskirtu paviršiumi .}.
Stumdomos bloko struktūros dizainas: Patvirtinus formą, stumdomos bloko struktūrą galima sukurti . Slankiklio konstrukcijos dydis nustatys formos rėmo dydį .
Srauto kanalo dizainas: srauto kanalo dizainas turi būti lyginamas su DFM ataskaitos padėtimi ir stiliumi .
Įterpimo dizainas: Įterpti dizainas taip pat yra svarbi pelėsių dizaino dalis .
Vandens kelio dizainas: Vandens kelio dizainas yra labai svarbus, norint aušinti ir šildant formas .
Viršutinio kaiščio dizainas: Viršutinį kaiščio dizainą reikia palyginti su DFM ataskaitos padėtimi . viršutinių kaiščių tipai turėtų būti kuo vienodesni, o kiekis turėtų būti laikomas . sveiku skaičiumi
Pavasario dizainas, atraminės kolonėlės dizainas ir šiukšlių nagų dizainas: Tai visi yra svarbūs pelėsio konstrukcijos komponentai ir juos reikia suprojektuoti atsižvelgiant į tikrąją situaciją .
Pelėsio rėmo patobulinimas: įskaitant nuolydžio padėties nustatymo bloką, nulinio laipsnio padėties nustatymo bloką, pelėsio šerdies pluošto bloką, pelėsio pry kampą, viršutinę adatos plokštės EGP kreipiamąjį stulpelį, užrakto modulį, kreipiamąjį stulpelio išmetimo griovelį, skaitiklį ir tt .
Detalės optimizavimas: įskaitant priekinės formos šerdies išmetamųjų dujų projektą, vengiant tarpų neuždengtose priekinių ir galinių pelėsių šerdžių vietose ir pridedant išmetimo lizdus į įdėklus .
Visas 3D savęs patikrinimo forma: patikrinkite kiekvieną detalę, kad įsitikintumėte
Vykdant 3D plastikinių nešiojamų ritininių formų modeliavimą, reikia atkreipti dėmesį į daugybę detalių, pradedant nuo kampų grimzlės ir matmenų nuokrypių iki srauto kanalų, įdėklų ir vandens kelių projektavimo, taip pat konstrukcijų, tokių kaip išstūmimo kaiščiai ir spyruoklės ., konfigūracija .}.
Produkto dizainai & . pelėsiai

Kodėl mes rekomenduojame keistis įdėklais į plastikąNešiotisAnt ROllerisMould?
Projektuojant plastikinių nešiojamų ritininių formų formą, rekomenduojama pritaikyti keičiamų įdėklų dizainą, daugiausia dėl šių priežasčių:
1. Patogus pelėsio modifikavimui
Pelėsio dalis, kurias dažnai reikia modifikuoti
2. Išsaugokite medžiagas ir sumažinkite išlaidas
Kai tam tikra pelėsio dalis turi sudėtingą formą arba yra daug aukštesnė nei kitų paviršių, padalijus ją į įdėklus, galite sutaupyti medžiagų ir sumažinti apdorojimo sąnaudas . priešingu atveju, norint paruošti medžiagą, reikės didesnių dydžių, taip pat padidės perdirbimo laikas, todėl padidės 13% išlaidų ..
3. sutrumpinkite pelėsių gamybos ciklą
Kai kuriems giliai kaulo ar sudėtingos formos apdirbant šias dalis, kaip įdėklai, gali supaprastinti apdirbimo procesą ir sutrumpinti pelėsių gamybos laiką . Tai ne tik pagerina gamybos efektyvumą, bet ir leidžia greičiau reaguoti į rinkos pokyčius .
4. naudinga formų išmetimui
Injekcijos formavimo proceso metu pelėsio išmetimas yra labai svarbus ., jei išmetimas yra prastas, jis gali sukelti neigiamus reiškinius, tokius kaip burbuliukai, susitraukimas ir trūkstami klijai produkte ., todėl projektuojant įdėklus, kur reikia išmetamųjų dujų, įdėklų tarpai gali būti naudojami išmetamųjų teršalų kiekiui, todėl galima patobulinti produkto kokybę.
5. Padidinkite pelėsio tarnavimo laiką
Kai kurios lengvai pažeistos sritys, tokios kaip smailiojo plieno ir plono plieno padėtis, gali būti suprojektuotos kaip įdėklai, siekiant padidinti pelėsio . tarnavimo laiką, kai pažeistos intarpai į šias vietas, juos galima pakeisti atskirai, nereikia pakeisti viso pelėsio .
6. Patogus pelėsių apdorojimui
Kai kurioms gilioms kaulų vietoms ar sunkiai apdorojant dalis, projektuojant jas kaip įdėklus, galima sumažinti apdorojimo sunkumus ., pavyzdžiui, naudojant elektrinio iškrovos apdirbimą (EDM), apdirbimo efektyvumas yra palyginti mažas, tačiau projektuojant jį kaip įdėklą, apdirbimo procesą galima supaprastinti .}}}}}.}.
Keičiamų įdėklų naudojimo dizainas gali pagerinti pelėsių lankstumą, sumažinti išlaidas, sutrumpinti gamybos ciklus, pagerinti produkto kokybę ir prailginti pelėsių . tarnavimo laiką
KasAReTJisCOMMONPRobllemaiWITHPpaskutinis nešimas-On ROllerisMouldTEsting?
Produktas prilimpa prie viršutinės MOuLD:Produkto struktūra yra nepagrįsta, o produktas neturi tam tikros tempimo jėgos ant apatinės pelėsio, todėl produktas gali lengvai prilipti prie viršutinės formos .
Medžiagos atsiribojimo nuo spyruoklės sunkumai:Sprinas yra įstrigęs spyruoklės rankovės viduje ir nėra lengva atskirti, todėl pelėsio atidarymo metu susidaro įtrūkimai ir sugadinimas .
Žala gido stulpelyje:Vadovas stulpelis daugiausia vaidina pagrindinį vaidmenį formoje, siekiant užtikrinti, kad šerdies ir ertmės formavimo paviršiai jokiomis aplinkybėmis neliestų vienas kito.
Nepakankamos plastikinės dalys:Daugiausia dėl nepakankamo medžiagos lygio įpurškimo liejimo mašinoje, prastai išlydytos medžiagos užpildymo srautą ar neteisingus injekcijos liejimo mašinos parametrus, per didelę infliaciją ir prastą išmetimą, plastikas neužpildo ertmės, todėl yra neišsamios plastikinės dalies formos arba kelios ertmės yra užpildytos mažiau nei 2, kai yra kelios ertmės .}} formos plastikinė dalis arba kelios ertmės yra užpildytos mažiau nei 2, kai yra kelios ertmės .}} formos plastikinė dalis arba kelios ertmės užpildomos mažiau nei 2
Matmenų nestabilumas:Daugiausia dėl prasto pelėsių tikslumo, nestabilaus įpurškimo mašinų veikimo ir nestabilių formavimo sąlygų plastikinių dalių matmenų pokyčiai yra nestabilūs .
Burbulas:Dėl per didelės infliacijos ar prastos išlydytos medžiagos išmetamųjų dujų liekamosios dujos paliekamos plastikinės dalies viduje, sudarant mažas ar grupuotas ertmes, todėl atsiranda negražus produkto paviršius .
Miniatiūrinis:Dėl prastos slėgio kompensacijos, nelygaus plastikinių dalių aušinimo, nelygaus sienos storio ir plastiko susitraukimo, būtina sureguliuoti produkto struktūrą .
Per didelis skraidantis kraštas:Dėl prasto pelėsio pritaikymo, didelių tarpų ar prasto plastiko srauto, per didelis medžiagų lygis sukelia plonų lakštų perteklių išilgai plastikinės dalies . kraštų.
Akivaizdūs ar per daug suvirinimo ženklai:Dėl įvairių priežasčių, tokių kaip plastiko žema temperatūra priekiniame gale, kai plastikas ištirpsta, dervą sunku ištirpinti, ir panašiai, išlydytos medžiagos suliejimas yra prastas, todėl, tuo akivaizdesnės, akivaizdžios smulkios siūlės linijos išilgai plastikinės dalies paviršiaus ar vidaus ., tuo tamsesnė spalva, tuo akivaizdesnė ji yra . vidus ., tuo tamsesnė spalva, tuo akivaizdesnė, ji yra . vidus ., tuo tamsesnė spalva, tuo akivaizdesnė, ji yra . vidus ..
Viršutinio strypo lenkimas, lūžis ar nutekėjimas:Kelios bendros problemos, kurios gali kilti tiriant pelėsį
KasAReTJisBEnefitaiElektropliavimasPpaskutinis nešimas-On ROllerisMould BefeSHipmentas?
Gerinantis atsparumo dilimui: pelėsių elektropliacija gali padidinti pelėsio paviršiaus kietumą ir dilimo atsparumą, taip prailgindamas pelėsio . tarnavimo laiką
Korozijos prevencija: Pelėsio elektropliacija gali užkirsti kelią pelėsio paviršiaus korozijai, taip palaikant pelėsio . tikslumą ir išvaizdos kokybę
Tobulinantis laidumas: Pelėsio elektropliacija gali padidinti pelėsio laidumą, o tai yra labai naudinga elektroplavimo procesams, kuriems reikalinga didelė srovė .
Padidėjęs estetika: Elektroplinimas ant formų gali padaryti pelėsio paviršių sklandesnį ir lygesnį, taip pagerinant produkto estetiką .
Išlaidų mažinimas: Nors elektropliuojančioms formoms reikia tam tikrų išlaidų, ji gali pratęsti pelėsių tarnavimo laiką, sumažinti priežiūros ir pakeitimo dažnį ir taip sumažinti bendrąsias gamybos sąnaudas .
Patobulinus plastikinių dalių veikimą: Elektropliavimas gali ne tik sutaupyti daug metalinių medžiagų, sumažinti sudėtingų apdorojimo procedūras ir sumažinti įrangos svorį, bet ir efektyviai pagerinti plastikinių dalių išvaizdą, elektrines ir šilumines savybes bei pagerinti jų paviršiaus mechaninį stiprumą
.
IšbandymasNešiotisOn ROllerisMould
Klientų atsiliepimai


