

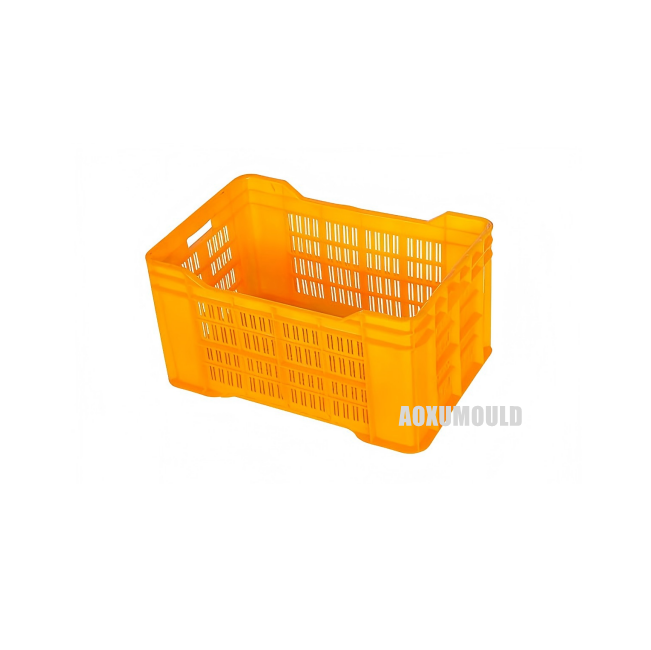
Formos specifikacijos
|
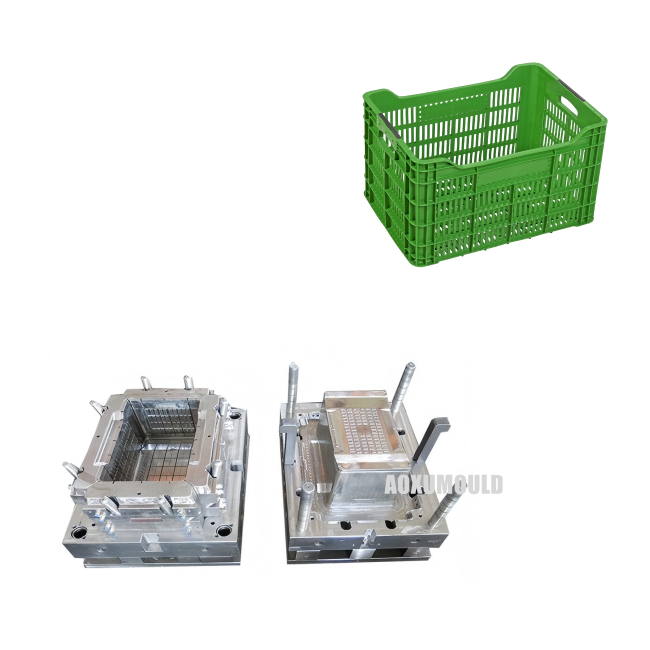
Pelėsio pavadinimas |
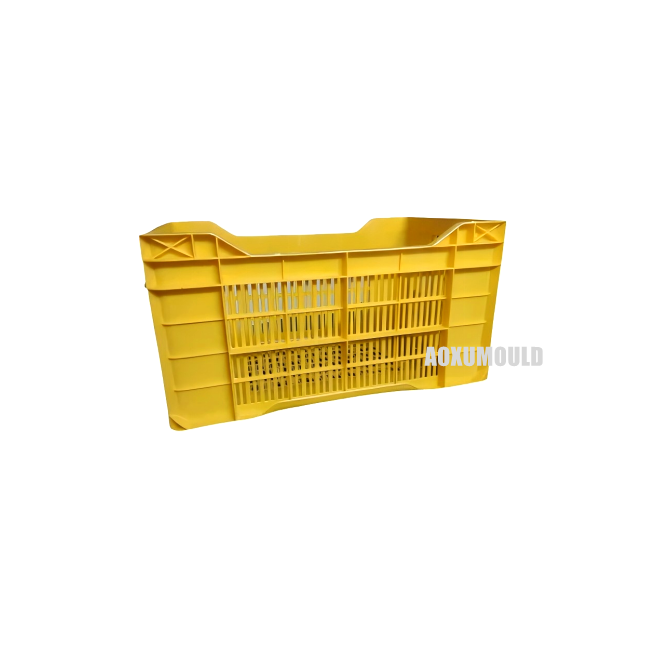
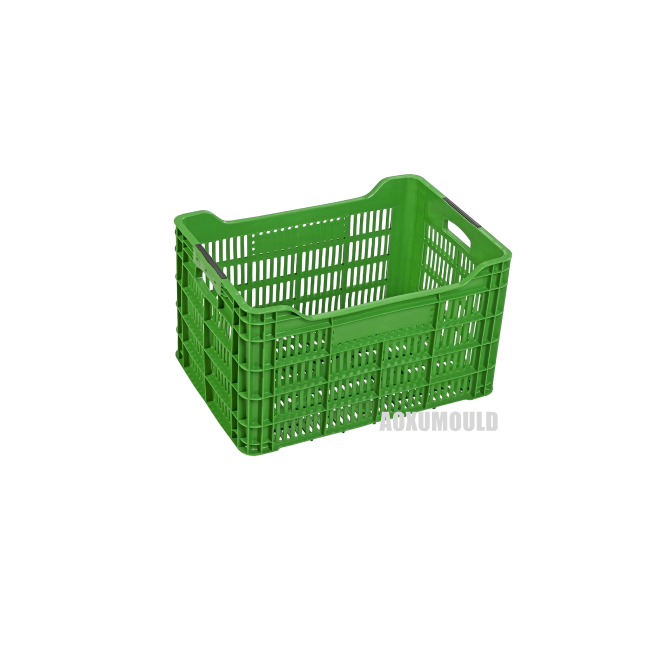
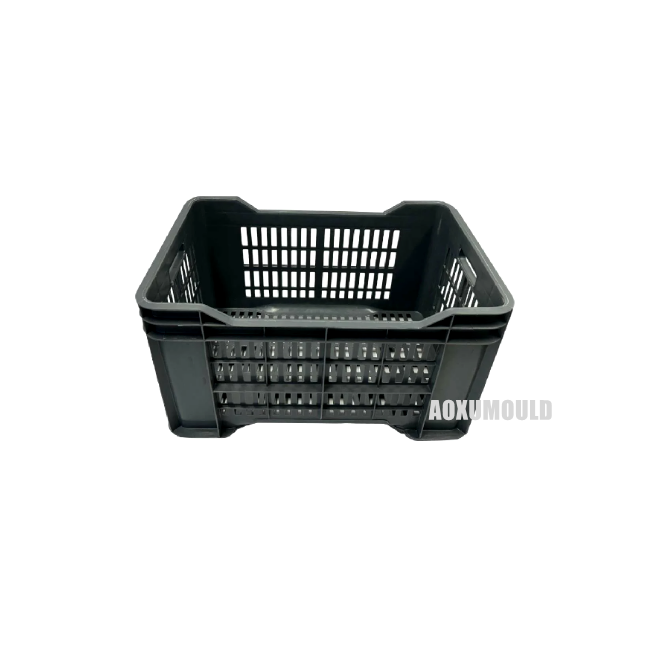
Plastikinė daržovių dėžės forma |
|
Gaminio medžiaga |
HDPE/PP |
|
Produkto dydis |
530x350x280 mm |
|
Produkto svoris |
1950 gr |
|
Formos medžiaga ertmėms ir. Šerdis |
P20/718/H13 |
|
ertmės NO |
1 ertmė |
|
Įpurškimo sistema |
Hot runner 1 tip gate |
|
Tinkama įpurškimo mašina |
450T |
|
Formos dydis |
995x815x600 mm |
|
Pelėsio svoris |
2500 kg |
|
Formos tarnavimo laikas |
daugiau nei 500,000vnt |
|
Pristatymo laikas |
55 dienos |
KąMantenosAreStinkamasFarbaPlastingasVdaržoviųCnormas MOulds?
Plastikinėms daržovių dėžių formoms tinka šios medžiagos:
1.Įrankinis plienas
• P20 plienas yra dažnas pasirinkimas. Jis turi gerą kietumą ir atsparumą dilimui po tinkamo terminio apdorojimo. Jis gali atlaikyti aukšto slėgio plastikinių medžiagų įpurškimą ir pakartotinį naudojimą lengvai nesideformuodamas, o tai labai svarbu norint išlaikyti dėžės formos tikslumą per daugelį gamybos ciklų.
2. Nerūdijantis plienas
• Naudojami kai kurie nerūdijančio plieno lydiniai, pvz., H13. Nerūdijantis plienas užtikrina puikų atsparumą korozijai. Atsižvelgiant į tai, kad daržovių dėžės gali liestis su drėgme, žeme, įvairiomis daržovių medžiagomis, atsparumas korozijai padeda užtikrinti pelėsio ilgaamžiškumą ir gaminamų dėžių kokybę.
3. Šios medžiagos gali atlaikyti aukštą temperatūrą ir slėgį, susijusį su plastikų, tokių kaip didelio tankio polietilenas (HDPE) ir polipropilenas (PP), kurie yra tipiški plastikai, naudojami daržovių dėžėms gaminti, liejimo procesu.

PP yra polipropilenas. Tai termoplastinis polimeras. Jis turi gerą cheminį atsparumą, yra palyginti lengvas ir turi aukštą lydymosi temperatūrą. Jis dažnai naudojamas pakuotėms (pvz., maisto konteineriams), tekstilės gaminiams (kilimams ir apmušalams gaminti) ir automobilių detalėms.
HDPE reiškia didelio tankio polietileną. Tai polietileno tipas, turintis kompaktiškesnę molekulinę struktūrą. Jis labai patvarus, puikiai atsparus drėgmei ir chemikalams. Jis plačiai naudojamas gaminant vamzdžius vandens ir dujų transportavimui, plastikinius butelius pienui ir plovikliams bei žaislus.
Kaip pasidaryti aukštos kokybės plastikinės daržovių dėžės įpurškimo formą?

1. Medžiagos pasirinkimas
• Pasirinkite tinkamą plieną: pasirinkite aukštos kokybės įrankių plieną, pvz., P20 arba H13. Šie plienai turi gerą kietumą, atsparumą dilimui ir gali atlaikyti aukštą slėgį ir temperatūrą liejimo proceso metu. Įsitikinkite, kad plienas neturi defektų.
2.Apdirbimo procesas
• Tikslus apdirbimas: naudokite pažangią apdirbimo įrangą, pvz., CNC (kompiuterinio skaitmeninio valdymo) frezavimo stakles, tekinimo stakles ir EDM (elektrinio iškrovimo apdirbimo) įrankius. CNC frezavimas užtikrina tikslų ertmės ir šerdies formavimą. EDM naudinga kuriant sudėtingas formas ir smulkias detales.
• Tolerancijos kontrolė: apdirbimo metu laikykitės griežtų leistinų nuokrypių. Pavyzdžiui, ertmės ir šerdies tvirtinimas turi būti tikslus, kad būtų užtikrintas tinkamas plastikinės dėžės sienelės storis. Apytiksliai ±{{0}},05–±0,1 mm nuokrypis yra įprastas kritiniams matmenims.
3. Terminis apdorojimas
• Grūdinimas ir grūdinimas: po mechaninio apdirbimo formoms taikomas atitinkamas terminis apdorojimas. Grūdinimas padidina plieno kietumą, o grūdinimas sumažina trapumą ir vidinius įtempius. Tai padeda pagerinti formos patvarumą ir našumą.
4. Paviršiaus apdorojimas
• Poliravimas: Nupoliruokite formų paviršius iki itin blizgaus paviršiaus. Lygus paviršius ne tik padeda lengvai išimti plastikinę dėžę, bet ir pagerina dėžės paviršiaus kokybę. Paviršiaus šiurkštumo (Ra) vertė turi būti kuo mažesnė, paprastai mažesnė nei 0,8 μm.
• Danga: apsvarstykite galimybę padengti dangą, pvz., nitrido dangą. Danga gali padidinti pelėsių atsparumą dilimui ir korozijai, apsaugodama ją nuo abrazyvinio plastiko pobūdžio ir galimų cheminių reakcijų.
5.Kokybės tikrinimas
• Matmenų patikrinimas: naudokite koordinačių matavimo mašinas (CMM), kad patikrintumėte formos matmenis pagal projektines specifikacijas. Bet kokie nukrypimai turi būti nedelsiant ištaisyti.
• Funkcionalumo bandymas: atlikite bandomuosius liejimo procesus, kad patikrintumėte, ar forma veikia tinkamai. Patikrinkite, ar nėra tokių problemų, kaip tinkamas ertmės užpildymas, lengvas dėžės išmetimas ir ar nėra defektų, pvz., trumpų šūvių ar deformacijos.
Kas yra plastikinės daržovių dėžės formos apdirbimo procesas?

Daržovių dėžės formos apdirbimo procesas paprastai apima šiuos veiksmus:
1.Dizainas
• Pirmas žingsnis yra formos projektavimas pagal daržovių dėžės specifikacijas. Tai apima dėžės dydžio, formos, sienelės storio ir bet kokių specialių savybių, pvz., rankenų ar drenažo angų, nustatymą. Formos 3D modeliui sukurti dažnai naudojama kompiuterinio projektavimo (CAD) programinė įranga.
2.Frezavimas
• Frezavimas yra labai svarbus apdirbimo procesas. Jis naudoja besisukantį pjaustytuvą, kad pašalintų medžiagą iš kieto bloko (dažniausiai formos plieno). Jis gali sukurti pagrindinę formos ertmės ir šerdies formą. Pavyzdžiui, norint suformuoti išorinę dėžės (ertmės) formą, frezavimo staklės labai tiksliai nupjauna plieno bloką iki pageidaujamo kontūro.
3.Gręžimas
• Gręžimas naudojamas skylėms formuoti formoje. Daržovių dėžės formoje tai gali būti išstūmimo kaiščio skylės (kad būtų lengviau išstumti gatavą dėžę iš formos) arba skylės bet kokiems įdėklams ar tvirtinimo detalėms. Skylių skersmuo ir gylis yra kruopščiai kontroliuojami pagal projektavimo reikalavimus.
4.Pasukimas
• Jei formoje yra cilindrinių komponentų, tokių kaip kaiščiai ar velenai, naudojamas tekinimas. Tekinimo staklės suka ruošinį, o pjovimo įrankis formuoja jį į cilindrinę formą.
EDM (elektros iškrovos apdirbimas)
• EDM naudinga kuriant sudėtingas formas ar smulkias detales, kurias sunku pasiekti tradiciniais apdirbimo metodais. Jis naudoja elektros iškrovas medžiagai ardyti. Pavyzdžiui, jį galima naudoti norint sukurti aštrius kampus arba įmantrius raštus ant formos paviršiaus.
5.Šlifavimas ir poliravimas
• Apdorojus pagrindinę formą, atliekamas šlifavimas ir poliravimas. Šlifavimas užtikrina susiliejančių paviršių (kaip susiliejančių ertmės ir šerdies paviršių) lygumą ir lygumą. Poliravimas suteikia aukštos kokybės formos paviršiaus apdailą, kuri padeda lengvai atlaisvinti plastikinę dėžę po formavimo ir taip pat pagerina dėžės paviršiaus kokybę.
Kaip sukurti veiksmingąPlastikiniaiCrate Mould?
1. Išanalizuokite dėžės funkciją ir reikalavimus
>Supraskite tikslą: žinokite, kam bus naudojama plastikinė dėžė. Jei jis skirtas sunkiems vaisiams ir daržovėms vežti, jis turi turėti didelę apkrovą – laikomąją galią. Jei tai rodoma, estetika gali būti svarbesnė.
>Ištirkite matmenis: tiksliai nustatykite dėžės ilgį, plotį ir aukštį. Atsižvelkite į bet kokius dydžio apribojimus dėl sandėliavimo, transportavimo (pvz., talpinimo ant standartinių padėklų ar sunkvežimių) arba naudotojų atliekamo tvarkymo.
2. Suprojektuokite ertmę ir šerdį
>Ertmės dizainas: Ertmė suteikia išorinę dėžės formą. Suprojektuokite jį atitinkamais grimzlės kampais. Pavyzdžiui, paprastai reikalingas maždaug 1 - 3 laipsnių grimzlės kampas, kad būtų galima lengvai išstumti dėžę iš formos, kai plastikas sukietėja.
>Šerdies dizainas: šerdis sudaro vidinę dėžės dalį. Įsitikinkite, kad šerdis suprojektuota taip, kad užtikrintų būtinas vidines savybes, pvz., tvirtumo briaunas arba skyrius. Atstumas tarp ertmės ir šerdies turi būti kruopščiai apskaičiuojamas, kad būtų pasiektas norimas dėžės sienelės storis.

3. Apsvarstykite vartų ir bėgių sistemą
>Vartų išdėstymas: pasirinkite tinkamą vietą, kur rasite vartus, kurie yra išlydyto plastiko įėjimo taškas. Plastikinei dėžei dažnai naudojami šoniniai vartai arba kraštiniai vartai. Vartai turi būti dedami tokioje padėtyje, kad plastikas tolygiai tekėtų visoje formos ertmėje, kad ją visiškai užpildytų.
>Bėgio konstrukcija: suprojektuokite bėgių sistemą, kad išlydytą plastiką būtų galima efektyviai transportuoti nuo įpurškimo įrenginio iki vartų. Gerai suprojektuotas bėgikas gali sumažinti atliekų kiekį ir užtikrinti vienodą užpildymą. Tai gali būti karšto arba šalto bėgio sistema. Karšto bėgių sistemos yra sudėtingesnės, tačiau gali sumažinti medžiagų švaistymą ir ciklo laiką.
4. Išmetimo mechanizmo planas
>Išstūmimo kaiščiai arba įvorės: į konstrukciją įtraukite išstūmimo kaiščius arba įvores, kad išstumtumėte sukietėjusią dėžę iš formos. Ežektorių kaiščių skaičius ir vieta turėtų būti nustatomi atsižvelgiant į dėžės formą ir dydį. Jie turi būti dedami tose vietose, kuriose dėžė gali veikti net jėgą, kad būtų išvengta deformacijos išmetimo metu.
5.Vėdinimas
>Vėdinimo angos arba ventiliacijos angos: suprojektuokite tinkamą ventiliaciją, kad oras galėtų išeiti iš formos ertmės, kai plastikas užpildo ją. Įstrigęs oras gali sukelti defektų, tokių kaip tuštumos arba trumpi šūviai. Vėdinimas gali būti atliekamas per mažas ventiliacijos angas arba naudojant ventiliacijos kanalus.
Plastikinės dvigubos sienos dėžės formos apdailos apdirbimas
Plastikinė dvigubų sienelių dėžės forma yra svarbi gamybos priemonė. Gamybos procese formos apdailos operacija yra labai svarbi. Tikslus apdirbimas gali pagerinti formų tikslumą ir stabilumą, taip užtikrinant produkto kokybę ir gamybos efektyvumą. Toliau pateikiami pagrindiniai plastikinės dvigubos dėžės formos apdailos etapai:
1. Sukurkite pelėsių proceso maršrutą ir apdorojimo planą.
Prieš baigiant plastikinės dvigubos dėžutės formą, būtina parengti visą proceso maršrutą ir apdorojimo planą. Tai apima tokius aspektus kaip proceso eiga, apdorojimo parametrai, įrangos pasirinkimas ir kt., siekiant veiksmingai kontroliuoti apdorojimo proceso kokybę ir efektyvumą, reikia atsižvelgti į visus veiksnius, kurie gali turėti įtakos pelėsių apdorojimui.
2. Nustatykite apdorojimo seką ir metodą.
Remdamiesi formos struktūra ir reikalavimais, nustatykite specifinę apdorojimo seką ir tikslaus apdirbimo metodą. Atkreipkite dėmesį į tinkamų apdorojimo metodų ir pjovimo įrankių pasirinkimą, kad apdirbimo proceso metu būtų užtikrintas tikslumas ir kokybė.
3. Atlikite pelėsių formos apdorojimą.
Prieš atliekant vidinį apdorojimą, pirmiausia reikia apdoroti formos formą. Tai apima daugybę procedūrų, tokių kaip grubus automobilis, vidutinis automobilis, smulkus automobilis ir išorinis šlifavimas. Šiam procesui reikia skirti daug dėmesio apdirbimo krypčiai ir kampui, kad būtų išvengta pertekliaus ir per didelio pjovimo.
4. Atlikite precizinį apdirbimą formos viduje.
Vidinis precizinis formų apdirbimas apima daugybę procesų, tokių kaip gręžimas, frezavimas, perforavimas ir presavimas. Šis procesas turi būti labai atsargus, nes formos vidinė erdvė yra maža ir reikalauja didelio tikslumo, todėl jai valdyti reikia patyrusių technikų.
5. Atlikite formos paviršiaus apdorojimą.
Pelėsių paviršių apdorojimas paprastai apima šlifavimą, poliravimą ir purškimą. Šiuo procesu siekiama pagerinti formos paviršiaus lygumą ir atsparumą korozijai, kartu pailginant jos tarnavimo laiką ir našumą.
Pakuotė &. Pristatymas

Formos komponentai
Liejimo plienas

„Hot Runner“ sistema

Standartinės dalys

Klientų atsiliepimai

DUK
K: Kokios medžiagos tinka plastikinėms daržovių dėžių formoms?
A: • Paprastai naudojamas didelio tankio polietilenas (HDPE) ir polipropilenas (PP). HDPE pasižymi dideliu stiprumu ir ilgaamžiškumu, yra atsparus smūgiams ir cheminėms medžiagoms. PP taip pat yra populiarus pasirinkimas, nes jis turi aukštą lydymosi temperatūrą ir gali atlaikyti grubų naudojimą bei įvairias aplinkos sąlygas.
Kl .: Kiek laiko tarnauja plastikinės daržovių dėžės formos?
A: • Formos naudojimo trukmė priklauso nuo kelių veiksnių, tokių kaip formos medžiagos kokybė, naudojimo dažnumas ir dėžės konstrukcijos sudėtingumas. Tinkamai prižiūrint ir įprastomis naudojimo sąlygomis, gerai pagaminta forma gali tarnauti nuo šimtų tūkstančių iki daugiau nei milijono ciklų.
Kl .: Ar pelėsiai gali gaminti skirtingų dydžių dėžes?
A: • Kai kuriais atvejais su reguliuojamais komponentais arba keičiamais įdėklais formoje galima gaminti skirtingų dydžių dėžes. Tačiau norint žymiai pakeisti dydį, gali prireikti visiškai naujos formos, nes reikia pakoreguoti bendrus ertmės ir šerdies matmenis.
Kl .: Kaip prižiūrite plastikinę daržovių dėžės formą?
A: • Norint pašalinti plastiko likučius ar šiukšles, būtina reguliariai valyti. Taip pat svarbu sutepti judančias formos dalis, kad būtų užtikrintas sklandus veikimas. Periodiškas patikrinimas, ar nėra nusidėvėjimo, ypač įpurškimo angų, išstūmimo kaiščių ir ertmės bei šerdies paviršių, padeda anksti nustatyti ir išspręsti visas galimas problemas.
Kl .: Koks yra įprastas plastikinės daržovių dėžės gamybos ciklo laikas naudojant formą?
A: • Ciklo trukmė gali skirtis priklausomai nuo dėžės dydžio ir sudėtingumo, taip pat nuo liejimo mašinos nustatymų. Vidutiniškai tai gali svyruoti nuo 30 sekundžių iki kelių minučių. Tai apima plastiko įpurškimo, aušinimo, kol jis sukietėja, ir gatavos dėžės išstūmimo laiką.


